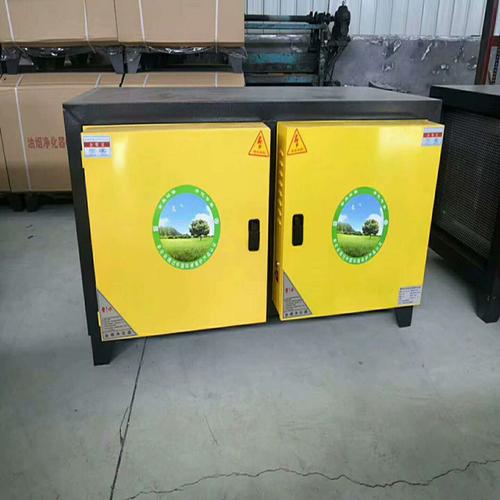
工业废气吸收净化装置与有机废气VOC催化燃烧处理装置全解析
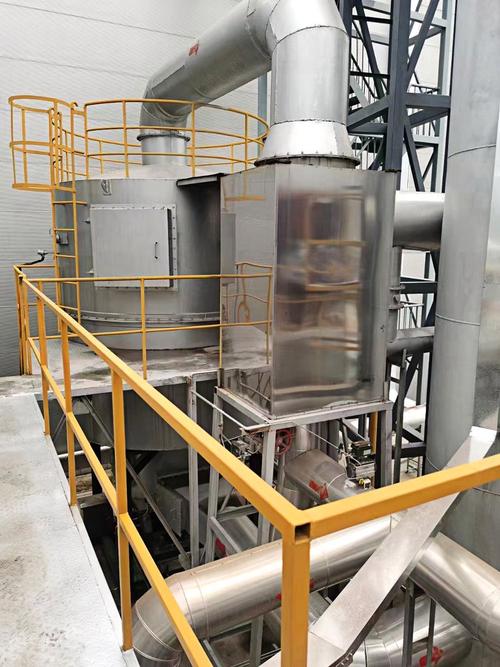
一、引言:工业废气治理的迫切需求
随着我国工业化进程的不断加快,工业生产过程中排放的废气问题日益突出。工业废气中往往含有大量挥发性有机物(VOCs)、酸性气体、碱性气体、粉尘及恶臭物质等有害成分,若未经有效处理直接排放,将对大气环境、人体健康和生态平衡造成严重危害。国家及地方环保部门相继出台了更加严格的排放标准和监管政策,工业企业面临着前所未有的环保压力。
在此背景下,工业废气吸收净化装置、有机废气净化处理装置以及VOC催化燃烧净化设备应运而生,成为各类工厂实现绿色生产、达标排放的关键装备。
二、工业废气吸收净化装置概述
2.1 什么是废气吸收净化装置
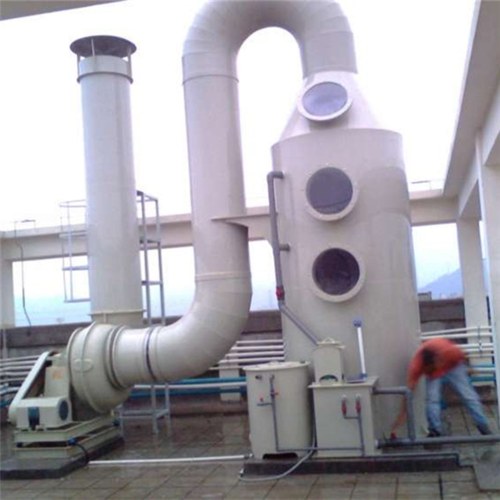
工业废气吸收净化装置是利用液体吸收剂与废气中的污染物质发生物理或化学作用,从而将有害成分从气相转移到液相,达到净化目的的设备。该装置广泛应用于化工、制药、电镀、喷涂、印刷等行业中酸碱废气、硫化物、氨气及部分水溶性有机物的处理。
2.2 常见吸收净化设备类型
- 喷淋塔(洗涤塔):废气自下而上,吸收液自上而下喷淋,气液逆流接触,传质效率高,适用于酸性气体(如HCl、SO₂、NOx)和碱性气体(如NH₃)的吸收。
- 填料塔:塔内填充鲍尔环、拉西环等填料,增大气液接触面积,提升吸收效率,适用于中高浓度废气处理。
- 旋流板塔:利用旋流板产生旋转气流,强化气液混合,适用于含尘废气的吸收净化。
- 文丘里洗涤器:利用高速气流将液体雾化,适用于高温、高湿、含尘废气的处理。
2.3 吸收净化装置的优势
- 处理风量范围广,适应性强的;
- 对水溶性污染物去除效率高(可达90%以上);
- 设备结构简单,运行维护方便;
- 可同时实现降温、除尘、脱臭等多重功能。
三、有机废气净化处理装置技术解析
3.1 有机废气的来源与危害
有机废气主要来源于石油化工、包装印刷、涂装喷漆、电子制造、家具生产等行业,其主要成分为苯系物、酮类、酯类、醇类、烷烃等挥发性有机物(VOCs)。VOCs不仅是PM2.5和臭氧(O₃)的重要前体物,长期暴露还会导致头痛、恶心、神经系统损伤,部分物质具有致癌风险。
3.2 有机废气净化处理主流技术
| 技术类型 | 原理 | 适用场景 |
|---------|------|----------|
| 吸附法 | 利用活性炭、沸石等吸附剂捕获VOCs | 低浓度、大风量废气 |
| 催化燃烧法 | 在催化剂作用下低温氧化分解VOCs | 中高浓度、连续排放 |
| 蓄热式燃烧法 | 高温氧化分解,热回收效率高 | 高浓度、大风量 |
| 生物法 | 微生物降解有机物 | 低浓度、可生物降解废气 |
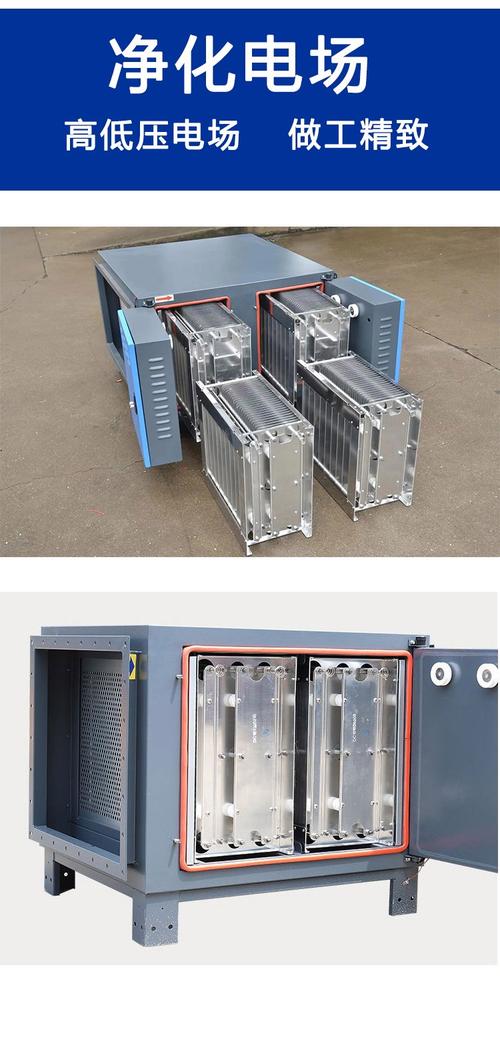
| 等离子体法 | 高能电子轰击分解污染物 | 低浓度、恶臭气体 |
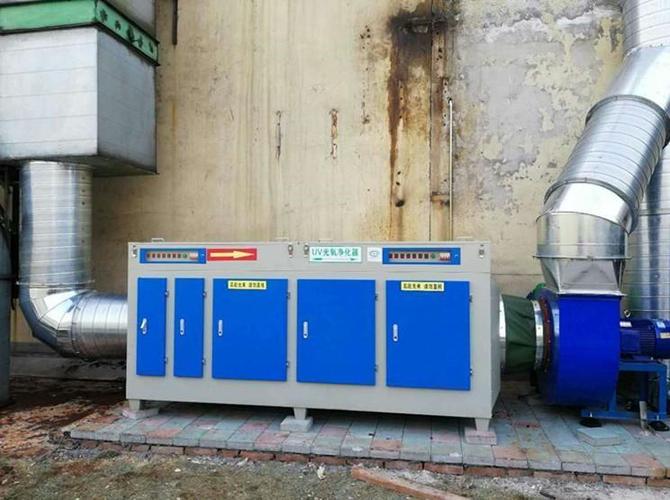
| 光催化法 | 紫外光激发催化剂氧化分解 | 低浓度、小风量 |
3.3 有机废气净化处理装置的选型要点
- 废气成分与浓度:决定工艺路线的核心参数;
- 风量与温度:影响设备规格和预处理需求;
- 排放标准:以当地环保要求为准,确保达标排放;
- 运行成本:综合考虑能耗、耗材更换、维护费用;
- 安全性:有机物易燃易爆,需配置防爆、阻火、报警装置。
四、VOC催化燃烧净化设备深度剖析
4.1 催化燃烧技术原理
VOC催化燃烧(Catalytic Oxidation,简称CO)是指在催化剂的作用下,使有机废气中的VOCs在较低温度(250℃~450℃)下发生无焰燃烧,氧化分解为无害的CO₂和H₂O,同时释放热量。与直接燃烧相比,催化燃烧具有起燃温度低、能耗小、NOx生成量少等显著优势。
反应通式:
$$CxHy + O2 \xrightarrow{催化剂} CO2 + H_2O + 热量$$
4.2 催化燃烧设备的核心组成
- 预处理系统:除尘、除湿、去除催化剂毒物(如硫、磷、卤素等);
- 换热器:回收燃烧后高温气体的热量,预热进气,降低能耗;
- 催化燃烧室:填充贵金属(Pt、Pd)或过渡金属氧化物催化剂;
- 电加热/燃气加热系统:启动时提供初始热量;
- 控制系统:PLC自动控制温度、风量、浓度,实现安全联锁。
4.3 催化燃烧技术的优势
- 低温高效:起燃温度低,去除率可达95%~99%;
- 节能环保:热回收效率高,运行成本低;
- 安全可靠:无明火燃烧,操作温度低,安全性能好;
- 适用范围广:适用于喷涂、印刷、化工、电子等行业的中高浓度有机废气。
4.4 催化燃烧设备的选型与运维建议
- 根据废气浓度选择是否需稀释或浓缩(如活性炭吸附浓缩+催化燃烧组合工艺);
- 定期检测催化剂活性,避免中毒失效;
- 严格把控预处理效果,防止颗粒物堵塞催化剂;
- 配置完善的安全报警和应急排放系统。
五、XSHB净化设备:品牌与产品优势
XSHB作为工业废气治理领域的专业品牌,专注于研发、制造和销售各类废气净化设备,产品涵盖:
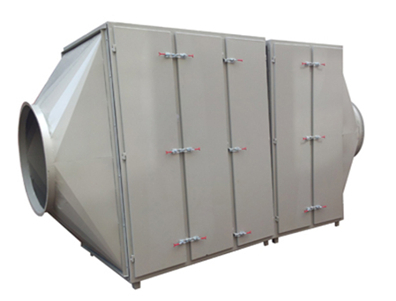
- 废气吸收净化装置:喷淋塔、填料塔、旋流板塔等;
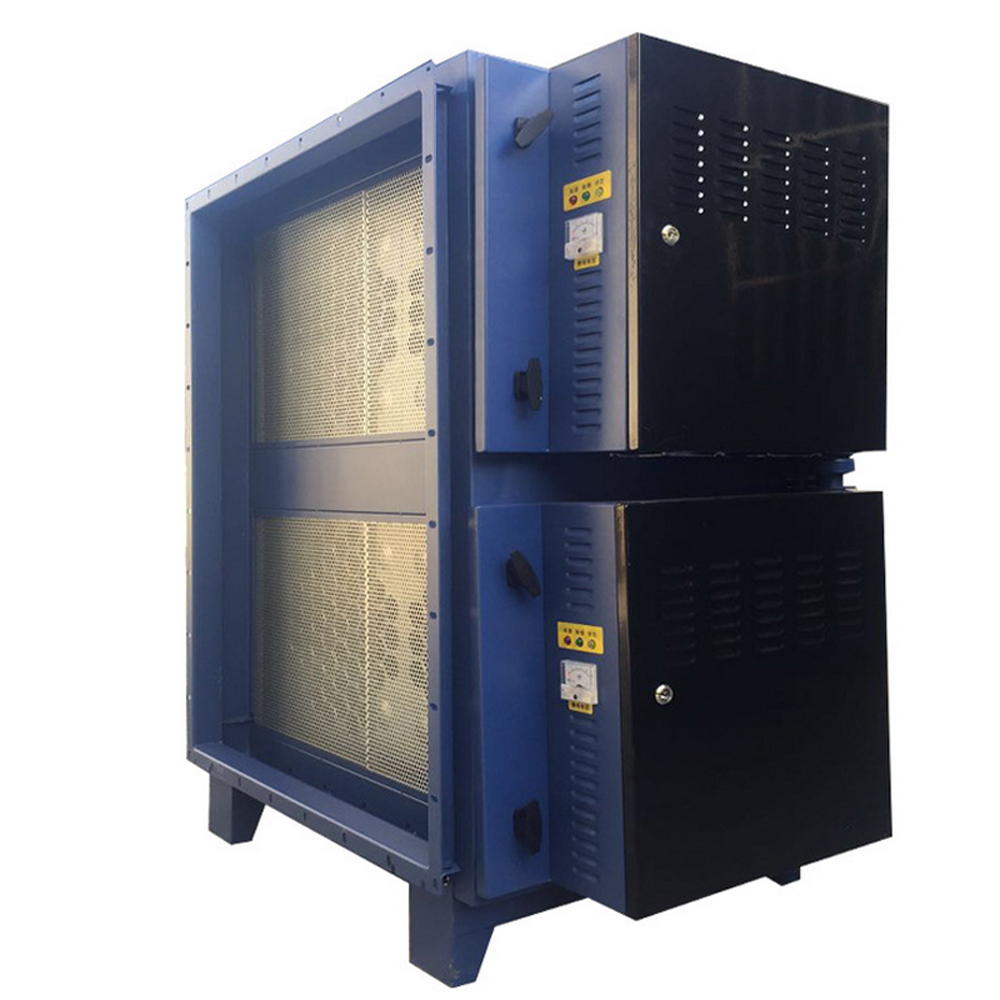
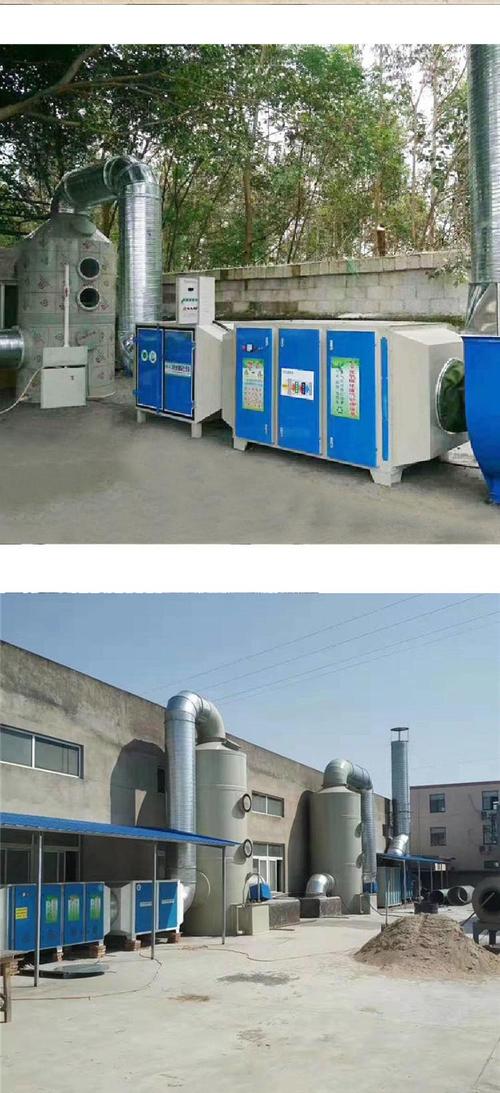
- 有机废气净化处理装置:活性炭吸附箱、光氧催化设备、等离子净化器;
- VOC催化燃烧设备:CO催化燃烧炉、RCO蓄热式催化燃烧装置、RTO蓄热式焚烧炉;
- 组合工艺设备:吸附浓缩+催化燃烧一体化装置。
XSHB设备的核心优势
- 技术领先:拥有多项自主专利,工艺设计科学合理;
- 质量可靠:采用优质材料和品牌配件,设备耐用性强;
- 定制服务:根据客户工况量身定制方案,确保达标排放;
- 售后完善:提供安装调试、操作培训、终身维护等一站式服务;
- 案例丰富:已成功服务于化工、涂装、印刷、制药等多个行业。
六、选择合适净化设备,助力绿色生产
工业废气治理是企业可持续发展的重要组成部分。面对日益严格的环保法规和日趋复杂的大气污染问题,选择科学、高效、经济的净化设备至关重要。工业废气吸收净化装置适用于酸碱废气和无机污染物处理,有机废气净化处理装置和VOC催化燃烧设备则是治理挥发性有机物的利器。XSHB净化设备凭借专业的技术实力和完善的服务体系,为各行业客户提供可靠的废气治理解决方案,助力企业实现绿色生产、达标排放,共建美丽中国。
本文由环保设备技术团队整理发布,如需了解更多产品信息或技术方案,欢迎咨询XSHB专业团队。
如若转载,请注明出处:http://www.01dianwan.com/product/44.html
更新时间:2026-09-19 17:46:11